

In qualità di fornitore di stampi per punzonatura, ho potuto constatare in prima persona il ruolo fondamentale che la qualità della punzonatura gioca in vari settori. La qualità della punzonatura può avere un impatto significativo sull’efficienza, sui costi e sul successo complessivo dei processi di produzione. In questo blog approfondirò i fattori chiave che incidono sulla qualità di tranciatura di uno stampo per tranciatura, attingendo alla mia esperienza pluriennale nel settore.
1. Selezione del materiale
La scelta del materiale per lo stampo di tranciatura è fondamentale per la sua prestazione. Materiali diversi possiedono proprietà distinte come durezza, tenacità e resistenza all'usura, che influenzano direttamente la qualità della punzonatura.
-
Acciaio per utensili: L'acciaio per utensili è una scelta popolare per la punzonatura di stampi grazie alla sua elevata durezza e resistenza all'usura. Può resistere alle sollecitazioni e agli impatti elevati durante il processo di punzonatura, garantendo una lunga durata. Tuttavia, la durezza dell'acciaio per utensili lo rende anche fragile, il che può portare a fessurazioni se non adeguatamente trattato termicamente.
-
Carburo: Il carburo è estremamente duro e resistente all'usura, il che lo rende adatto alla punzonatura di parti ad alto volume e ad alta precisione. Può mantenere il bordo affilato per un tempo più lungo rispetto all'acciaio per utensili, con conseguente punzonatura più pulita e meno bave. Ma il metallo duro è più costoso e più difficile da lavorare, il che può aumentare il costo iniziale dello stampo.
-
Altre leghe: Alcune leghe specializzate sono progettate per offrire un equilibrio tra durezza, tenacità e costo. Queste leghe possono rappresentare una buona opzione per applicazioni in cui i requisiti di punzonatura non sono estremamente esigenti.
2. Progettazione dello stampo di punzonatura
Il design dello stampo di punzonatura è un altro fattore cruciale che influisce sulla qualità della punzonatura. Uno stampo ben progettato può garantire una punzonatura accurata, ridurre l'usura e minimizzare il verificarsi di difetti.
-
Liquidazione: Il gioco tra punzone e matrice è uno dei parametri di progettazione più importanti. Se lo spazio è troppo piccolo, il punzone potrebbe incastrarsi nella matrice, provocando un'usura eccessiva e potenziali danni allo stampo. D'altro canto, una distanza eccessiva può provocare bave sui pezzi punzonati e dimensioni di punzonatura imprecise. La distanza ottimale dipende dal materiale da punzonare, dal suo spessore e dai requisiti di punzonatura.
-
Forma e geometria: Anche la forma e la geometria del punzone e della matrice possono avere un impatto significativo sulla qualità della punzonatura. Ad esempio, un punzone a spigolo vivo può produrre tagli più netti, mentre un punzone arrotondato può essere più adatto per perforare materiali soggetti a fessurazioni. Anche il design della cavità dello stampo deve essere considerato attentamente per garantire il corretto flusso del materiale durante il processo di punzonatura.
-
Sistema di guida: Un sistema di guida affidabile è essenziale per mantenere l'allineamento del punzone e della matrice. Il disallineamento può causare un'usura irregolare dello stampo, una punzonatura imprecisa e persino danni allo stampo. Il sistema di guida può includere perni di guida, boccole e altri componenti che garantiscono che il punzone si muova con precisione nella cavità dello stampo.
3. Processo di produzione dello stampo per punzonatura
Il processo di fabbricazione dello stampo di punzonatura può influenzarne la qualità e le prestazioni. Sono necessarie tecniche di produzione di precisione per garantire che lo stampo soddisfi le specifiche di progettazione.
-
Precisione di lavorazione: Per ottenere le dimensioni e la finitura superficiale richieste del punzone e della matrice è necessaria una lavorazione ad alta precisione. Eventuali errori nella lavorazione possono portare a problemi quali disallineamento, usura eccessiva e punzonatura imprecisa. Le tecnologie di lavorazione avanzate come la lavorazione CNC possono migliorare la precisione e la ripetibilità del processo di produzione.
-
Trattamento termico: Il trattamento termico è una fase critica nella produzione di stampi per tranciatura. Può migliorare la durezza, la tenacità e la resistenza all'usura del materiale dello stampo. Tuttavia, un trattamento termico inadeguato può causare problemi quali fessurazioni, distorsioni e proprietà meccaniche ridotte. Pertanto, è importante seguire le procedure e i parametri di trattamento termico appropriati.
-
Trattamento superficiale: Il trattamento superficiale può migliorare le prestazioni dello stampo di punzonatura. Ad esempio, rivestimenti come il nitruro di titanio (TiN) possono migliorare la resistenza all'usura e ridurre l'attrito, con conseguente maggiore durata dell'utensile e migliore qualità di punzonatura.
4. Punzonatrice e suoi parametri
Anche la punzonatrice utilizzata insieme allo stampo di punzonatura gioca un ruolo importante nella qualità della punzonatura.
-
Capacità della macchina: La punzonatrice deve avere una capacità sufficiente per gestire la forza di punzonatura richiesta per l'applicazione specifica. Se la macchina è sottoalimentata, potrebbero verificarsi punzoni incompleti, usura eccessiva dello stampo e scarsa qualità di punzonatura. D'altro canto, una macchina sovradimensionata può causare stress inutili allo stampo e al pezzo in lavorazione.
-
Velocità di punzonatura: La velocità di perforazione può influire sulla qualità della perforazione. Una velocità di punzonatura molto elevata può causare una deformazione troppo rapida del materiale, causando bave, crepe e dimensioni imprecise. Una velocità di punzonatura molto bassa, invece, può comportare una produzione inefficiente. La velocità di punzonatura ottimale dipende dal materiale da punzonare, dallo spessore del materiale e dal design dello stampo di punzonatura.
-
Forza di spogliamento: La forza di strappo è la forza necessaria per rimuovere il pezzo punzonato dalla matrice. Se la forza di strappo è troppo elevata, può causare danni alla parte punzonata o allo stampo. La punzonatrice dovrebbe essere in grado di controllare efficacemente la forza di spelatura per garantire un funzionamento regolare.
5. Qualità del materiale del pezzo da lavorare
La qualità del materiale del pezzo può avere un impatto diretto sulla qualità della punzonatura.
-
Durezza e duttilità del materiale: I materiali più duri sono più difficili da punzonare e possono richiedere punzonatrici più potenti e stampi più resistenti all'usura. I materiali duttili, d'altro canto, hanno maggiori probabilità di deformarsi durante il processo di punzonatura, il che può influire sulla precisione dimensionale delle parti punzonate.
-
Spessore e uniformità del materiale: Anche lo spessore e l'uniformità del materiale del pezzo possono influire sulla qualità della punzonatura. Uno spessore non uniforme può portare a risultati di punzonatura incoerenti, mentre uno spessore eccessivo può richiedere forze di punzonatura più elevate e può causare una maggiore usura dello stampo.
-
Condizioni della superficie del materiale: Le condizioni superficiali del materiale del pezzo, come la presenza di ruggine, olio o altri contaminanti, possono influenzare il processo di punzonatura. Ruggine e contaminanti possono causare l'usura dello stampo e possono anche compromettere l'adesione tra il punzone e il materiale, portando ad una scarsa qualità della punzonatura.
6. Manutenzione e lubrificazione
Una corretta manutenzione e lubrificazione sono essenziali per garantire prestazioni a lungo termine e qualità di punzonatura dello stampo di punzonatura.
-
Ispezione regolare: L'ispezione regolare dello stampo di punzonatura può aiutare a rilevare tempestivamente eventuali segni di usura, danni o disallineamento. Ciò consente riparazioni o sostituzioni tempestive, evitando un ulteriore deterioramento della qualità della punzonatura.
-
Pulizia: Mantenere pulito lo stampo di punzonatura è importante per evitare l'accumulo di detriti e contaminanti, che possono causare usura e danni allo stampo. La pulizia deve essere effettuata dopo ogni utilizzo o a intervalli regolari.
-
Lubrificazione: La lubrificazione può ridurre l'attrito tra il punzone e la matrice, nonché tra il pezzo e lo stampo. Ciò può migliorare la qualità della punzonatura, ridurre l'usura dello stampo e prolungarne la durata. Il tipo di lubrificante utilizzato deve essere appropriato al materiale da punzonare e alle condizioni di punzonatura.
In conclusione, la qualità di punzonatura di uno stampo di punzonatura è influenzata da molteplici fattori, tra cui la selezione del materiale, la progettazione, il processo di produzione, i parametri della punzonatrice, la qualità del materiale del pezzo e la manutenzione. Come aStampo per punzonaturafornitore, comprendiamo l'importanza di questi fattori e ci impegniamo a fornire ai nostri clienti stampi per punzonatura di alta qualità che soddisfino le loro esigenze specifiche. Offriamo ancheStampo da taglioEStampo di formatura per macchina termoformatriceper soddisfare una vasta gamma di esigenze produttive.
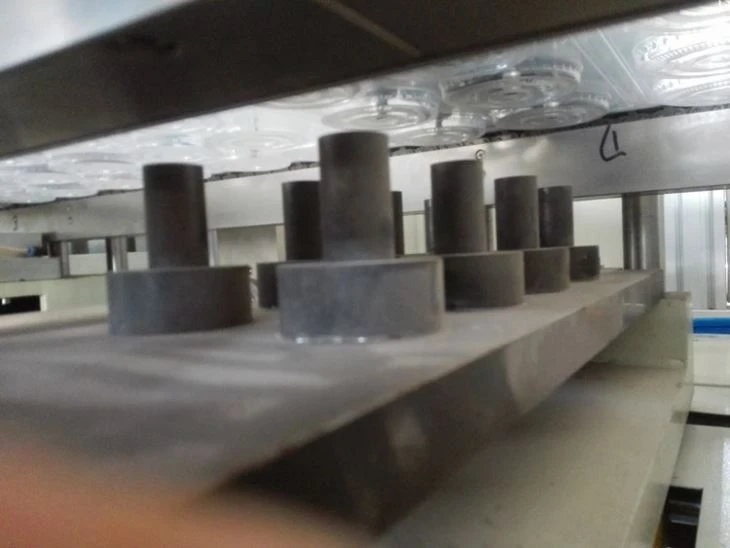

Se stai cercando stampi per punzonatura di alta qualità o hai domande sulla qualità della punzonatura, non esitare a contattarci per ulteriori informazioni e per discutere le tue esigenze di approvvigionamento. Ci impegniamo a fornirti le migliori soluzioni e un eccellente servizio clienti.
Riferimenti
- Dieter, GE (1988). Metallurgia meccanica. McGraw-Hill.
- Kalpakjian, S., & Schmid, SR (2008). Ingegneria e tecnologia della produzione. Pearson Prentice Hall.
- Groover, deputato (2010). Fondamenti della produzione moderna: materiali, processi e sistemi. Wiley.


